محفظه احتراق مهر و موم های سرسیلندر ، خانه های دریچه ها و شاخه های جرقه ای ، معابر خنک کننده را ت...
- خانه
- در مورد
- محصول
- خبر
- پرسش
- تماس
ریخته گری آلومینیوم ماشین آلات اجزای آلیاژ آلومینیوم - محفظه ها، براکت ها، جعبه دنده ها، روکش ها و قطعات ساختاری - با تزریق آلومینیوم مذاب به قالب فولادی قابل استفاده مجدد تحت فشار بالا تولید می شوند. آنها انتخاب استاندارد برای اجزای ماشین آلات زمانی هستند که حجم تولید تقریباً بیشتر باشد 5000 واحد وزن قطعه کمتر از 20 کیلوگرم باقی می ماند و طراحی نیاز به تحمل محکم و هندسه قابل تکرار مستقیماً از قالب دارد.
اگرچه این فرآیند مناسب برای هر بخش ماشین آلات نیست. ماشینهای دایکاست محدودیتهای تناژی دارند که محفظههای صنعتی بسیار بزرگ را رد میکند، و برخی از کاربردها - مانند پوششهای گیربکس که نیاز به میرایی ارتعاش عالی دارند - هنوز هم توسط چدن بهتر انجام میشوند. بقیه این مقاله دقیقاً در کجای قالب ریخته گری آلومینیوم قرار می گیرد، با داده های آلیاژ، ارقام تحمل و نقاط شکست هزینه ای که برای برقراری آن تماس نیاز دارید، توضیح می دهد.
انتخاب آلیاژ تنها تصمیمی است که بیشترین تأثیر را بر استحکام، ماشینکاری و مقاومت در برابر خوردگی قطعه دایکاست دارد. تقریباً تمام قالبهای ریختهگری ماشینآلات از خانواده آلومینیوم-سیلیکون 3xx.x میآیند و A380 انتخاب پیش فرض برای اکثر قطعات ماشین آلات است - محفظه ابزار برقی، جعبه دنده، محفظه موتور و براکتهای ساختاری - زیرا استحکام، سیالیت و ماشینکاری را با هزینه مناسب متعادل میکند.
| آلیاژ | قدرت کلید | استفاده از ماشین آلات معمولی |
| A380 | بهترین تعادل کلی، آسانترین ماشینکاری | جعبه دنده، محفظه موتور، براکت |
| A360 | مقاومت در برابر خوردگی برتر، استحکام در دمای بالا | مسکن تجهیزات دریایی و فضای باز |
| ADC12 | بهترین پرکننده برای اشکال نازک و پیچیده | پوشش های دیوار نازک، قطعات کوچک با جزئیات بالا |
| A413 | سفتی فشار عالی | سیلندرهای هیدرولیک، مخازن تحت فشار |
| B390 | مقاومت در برابر سایش و سختی بسیار بالا | بلوک های موتور، اجزای سایش بالا |
یک قانون مفید مفید: دستیابی به A360 زمانی که قطعه با محیط های خشن، خورنده یا با دمای بالا مواجه می شود - هزینه بیشتری دارد و ریخته گری سخت تر است، اما مقاومت در برابر خوردگی به طور قابل توجهی بهتر از A380 است. رسیدن به ADC12 معادل منطقه ای A380 که به طور گسترده در سراسر آسیا مورد استفاده قرار می گیرد، زمانی که یک قطعه دارای دیواره های نازک یا جزئیات زیبایی است، زیرا محتوای سیلیکون بالاتر آن سیالیت و دقت ابعاد را بهبود می بخشد.
دقت ابعادی در آمریکای شمالی توسط NADCA استانداردهای مشخصات محصول (انجمن ریخته گری قالب آمریکای شمالی) که دو درجه تحمل را تعریف می کند: استاندارد و دقیق.
در عمل، یک مثال کار شده از جداول مشخصات NADCA نشان می دهد ویژگی 5 اینچی (127 میلی متر) با تحمل استاندارد حدود 0.014 ± اینچ. زمانی که تلورانس های خطی و ناحیه پیش بینی شده با هم ترکیب شوند. تحملهای دقیق هزینه بیشتری برای نگهداری در تولید دارند، بنابراین مقرونبهصرفهترین طرحها مشخصات دقیق را فقط برای سطوح عملکردی، جفتگیری یا آببندی اعمال میکنند - و هر بعد غیر بحرانی را در استاندارد باقی میگذارند.
تصمیم بین ریخته گری دایکست و دو جایگزین اصلی آن - ریخته گری شن و ماسه و ماشینکاری CNC از بیلت - تقریباً به طور کامل به حجم تولید کاهش می یابد، زیرا ریخته گری دایکاست هزینه خود را از جلو بارگذاری می کند و سپس قیمت هر قطعه بسیار پایین را ارائه می دهد.
یک مطالعه موردی منتشر شده در مورد یک قطعه آلومینیومی، ابزار ریخته گری شن و ماسه را 1500 دلار با هزینه هر قطعه 32 دلار در مقابل ابزار ریخته گری دایکست 22000 دلار با هزینه هر قطعه 16.20 دلار نشان داد. با تعداد 1000 قطعه، ریخته گری شن و ماسه به طور کلی ارزان تر است. اما نقطه سربه سر در حدود 1300 قطعه فرود می آید و در 10000 قطعه، دایکستینگ نزدیک به 140000 دلار صرفه جویی می کند در مقایسه با ریخته گری شن و ماسه یک مثال جداگانه در یک محفظه پمپ صنعتی 3 پوندی نشان داد که پس از محاسبه کل هزینه تمام شده - نه فقط قیمت قطعه - تبدیل دایکاست تنها با 1273 قطعه منطقی است.
برای قطعه ای مانند محفظه گیربکس، ریخته گری به طور کلی منطقی است محفظه های آلومینیومی زیر 20 کیلوگرم در تولید بیش از 5000 دستگاه است با هزینههای ابزارآلات بین 50000 تا 500000 دلار که از طریق هزینههای بسیار پایینتر برای هر واحد در حجم قابل جبران است. در مقابل، ماشینکاری از بیلت، تقریباً کمتر از 50 واحد یا هر زمان که هنوز احتمال تغییر طرح وجود دارد، برنده میشود، زیرا نیازی به سرمایهگذاری در ابزار ندارد و زمانهای تولید بر حسب روز اندازهگیری میشود تا هفتههایی که یک قالب نیاز دارد.
| فرآیند | هزینه ابزار | بهترین محدوده صدا |
| ماشینکاری CNC از بیلت | هیچ کدام | زیر 50 واحد یا طرح های در حال تکامل |
| ریخته گری شن و ماسه | 1500 تا 4000 دلار (الگو) | حجم کم تا متوسط، قطعات بزرگ |
| ریخته گری آلومینیوم | 22000 تا 500000 دلار (مرگ) | 5000 واحد، هندسه قابل تکرار |
یک نکته قابل ذکر است: دستورالعمل رایج "زیر 500 دستگاه، ماشین، بیش از 5000، ریخته گری" برای قطعات دقیق کوچک محاسبه شده است، نه محفظه های بزرگ به سبک گیربکس. برای قطعات ماشین آلات بزرگتر، به جای اعمال یک قانون عمومی، شماره ابزار و هر قطعه خاص را برای قطعه خود اجرا کنید.
فراتر از هزینه خام، ریخته گری آلومینیومی سه مزیت عملی دارد که به طور خاص برای اجزای ماشین آلات اهمیت دارد.
این مزایا به این دلیل است که ریختهگریهای آلومینیومی در سراسر ماشینآلات عمومی دیده میشوند: جعبه دنده، محفظه موتور و ابزار قدرت، براکتهای ساختاری، محفظههای الکترونیکی و شاسی مخابراتی همگی بر یک ترکیب وزن سبک، پایداری ابعادی و هدایت حرارتی تکیه دارند.
هیچ فرآیندی به طور کلی صحیح نیست و طراحان ماشین آلات با ریخته گری فشار بالا معمولی با سه محدودیت تکرار شونده مواجه می شوند.
ریخته گری فشار بالا معمولی مقادیر کمی گاز را در طول پر کردن با سرعت بالا به دام می اندازد و این تخلخل به طور کلی از عملیات حرارتی محلول T6 کامل جلوگیری می کند ، زیرا گاز محبوس شده در دمای بالا منبسط می شود و باعث ایجاد تاول یا اعوجاج ابعادی می شود. بیشتر قالبهای ریختهگری ماشینآلات در عوض از پیری با دمای پایین T5 استفاده میکنند که بدون ایجاد آن انبساط، خواص را بهبود میبخشد. روشهای تخصصی مانند ریختهگری تحت خلاء، ریختهگری تحت فشار، یا ریختهگری تیکسو میتوانند تخلخل را به اندازهای کاهش دهند که امکان عملیات حرارتی را فراهم کند، اما هر کدام با جریمهای واقعی همراه هستند.
تخلخل همچنین مستقیماً برای قطعاتی که باید فشار یا آب بندی را در برابر سیال نگه دارند مهم است - بدنه پمپ ها، بدنه شیرها و محفظه های هیدرولیک مجاور. اگر عملکرد نشتی مورد نیاز است، روش آزمایش و حد پذیرش باید قبل از شروع ابزارسازی تعریف شود، نه اینکه پس از آن زمانی که سطح آب بندی ماشینکاری شده حفره های پنهان را آشکار می کند، مشخص شود.
ماشینهای دایکاست دارای محدودیتهای تناژی هستند که محفظههای صنعتی بسیار بزرگ را رد میکند و مخصوصاً برای بدنههای گیربکس کار مداوم، چدن خاکستری هنوز در میرایی ارتعاش از آلومینیوم بهتر عمل می کند - خاصیتی که مستقیماً بر صدای گیربکس و عمر یاتاقان تأثیر می گذارد، زمانی که یک محفظه باید هارمونیک ها را از دنده هایی که برای تعویض طولانی کار می کنند جذب کند.
قبل از رها کردن یک قطعه ماشین آلات برای ابزارسازی، موارد زیر را تأیید کنید تا از دوباره کاری و غافلگیری هزینه در آینده در برنامه جلوگیری کنید.
این شش تصمیم را درست در مرحله طراحی بگیرید و ریخته گری آلومینیوم ماشین آلات دقیقاً همان چیزی را ارائه می دهد که این فرآیند به آن معروف است: قطعات سبک، از نظر ابعادی پایدار و قابل تکرار با هزینه هر واحد که با افزایش حجم به هزاران، جایگزینها نمیتوانند مطابقت داشته باشند.
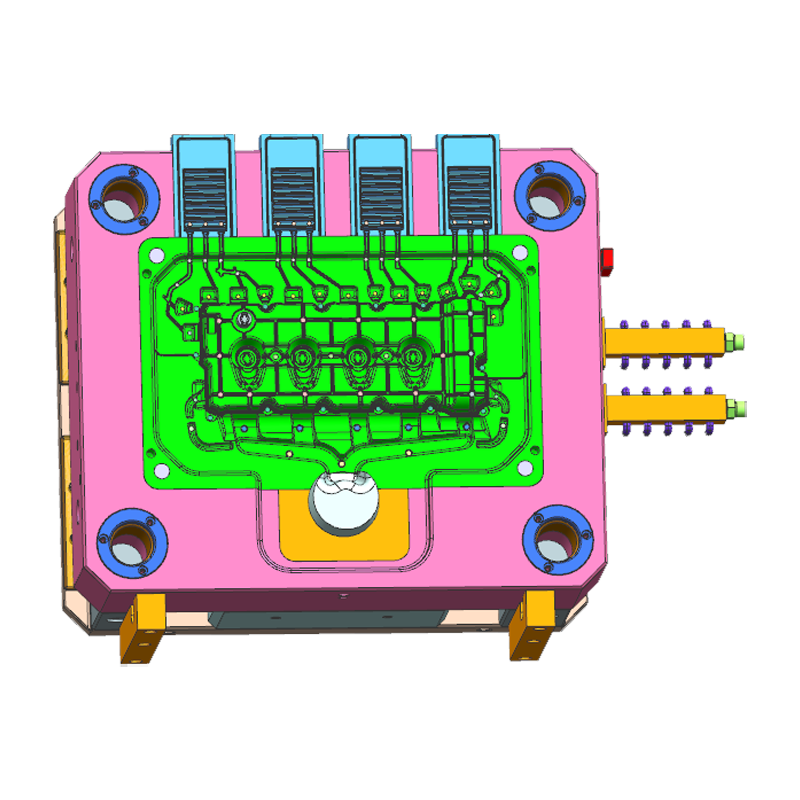
محفظه احتراق مهر و موم های سرسیلندر ، خانه های دریچه ها و شاخه های جرقه ای ، معابر خنک کننده را ت...
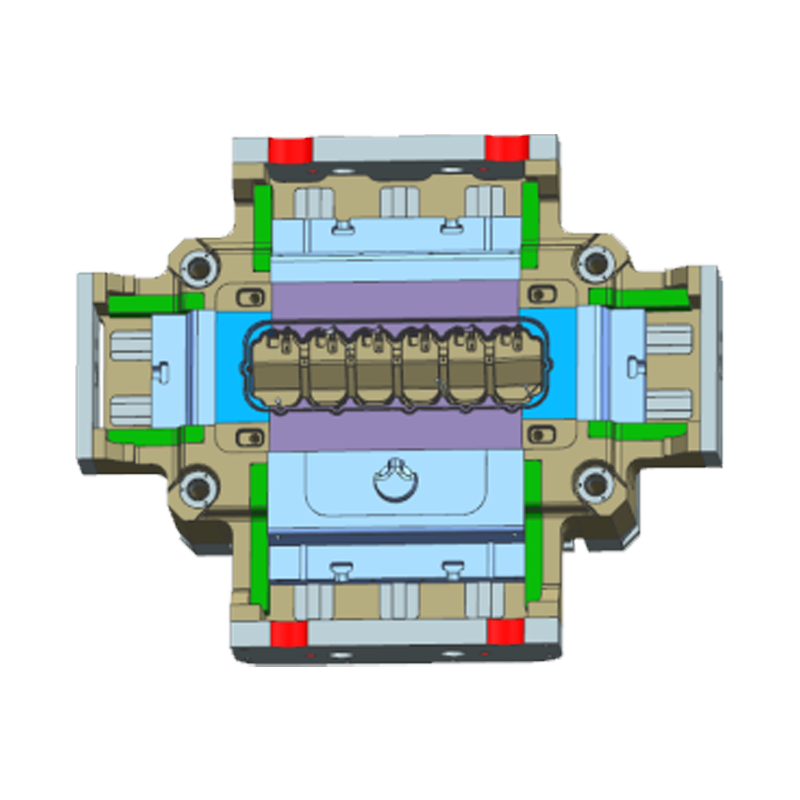
پوشش براکت میل بادامک موقعیت میل بادامک را ایمن می کند ، کانال های روغن را مهر می کند تا از نشت ج...
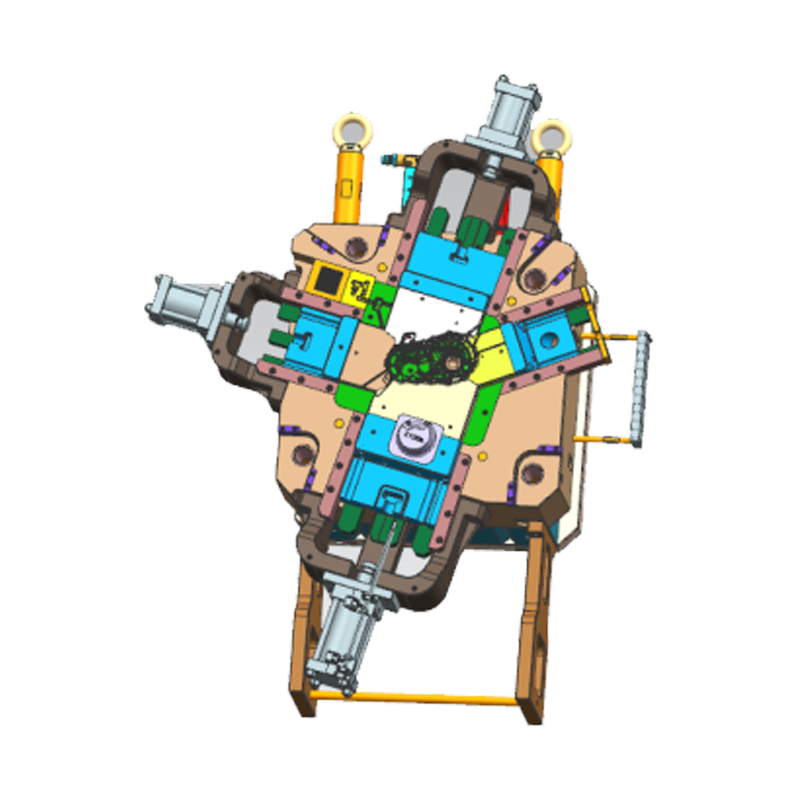
قالب گیربکس با قشنگه آلومینیوم مهمترین الزامات: 1. خصوصیات مواد نیاز به مقاومت در دمای بالا ، ...
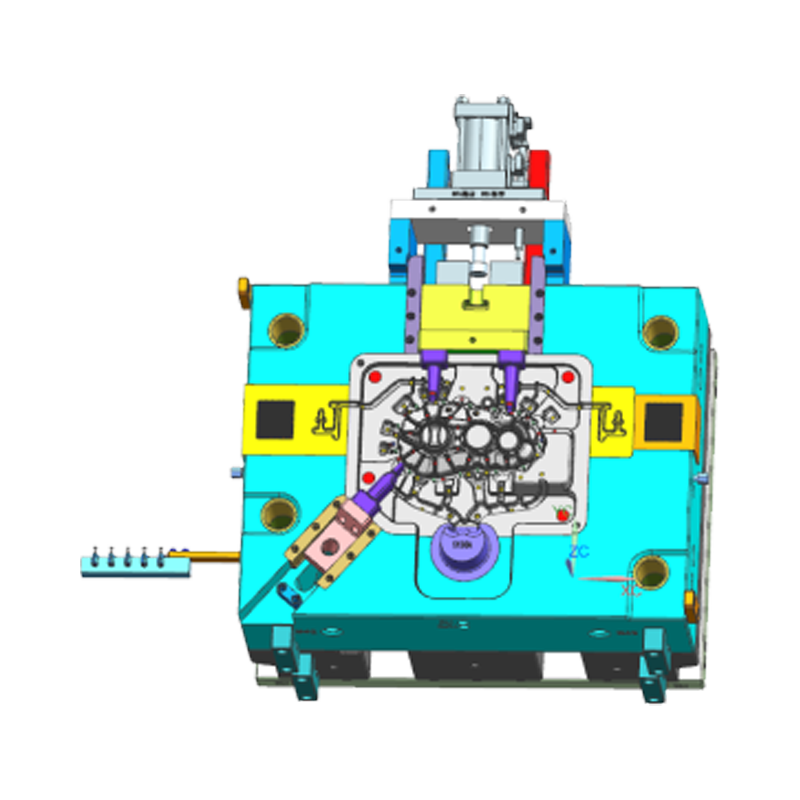
قالب محفظه جانبی EM Transform Casting توسط JYD (Yunmai) برای محفظه عقب انتقال NIO طراحی شده است. ...
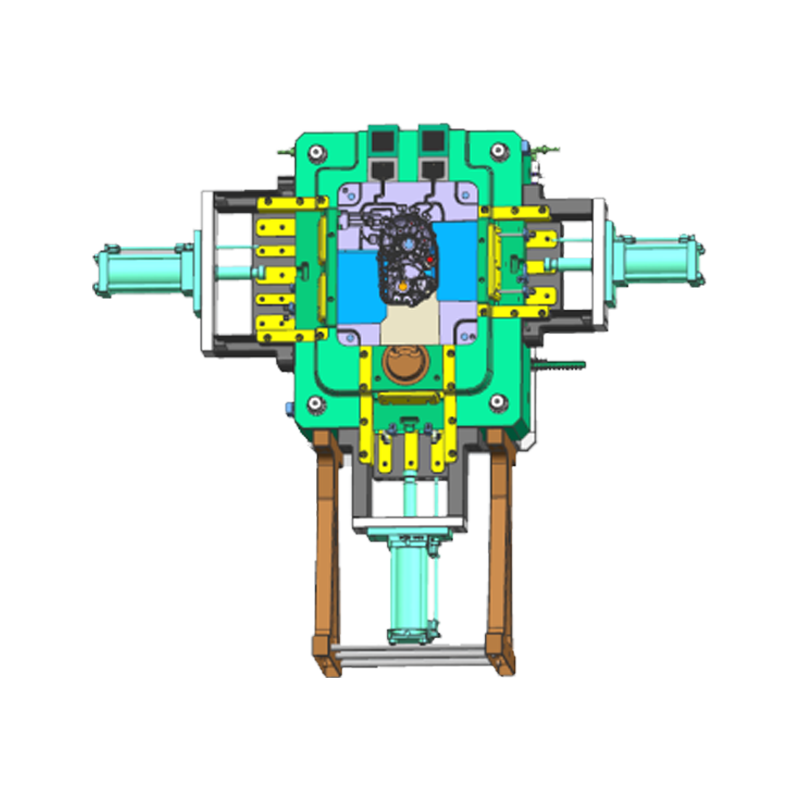
قالب های محفظه عقب انتقال برای تولید کارآمد و دقیق پیشرانه های خودرو است. قالب Yunmai با فناور...
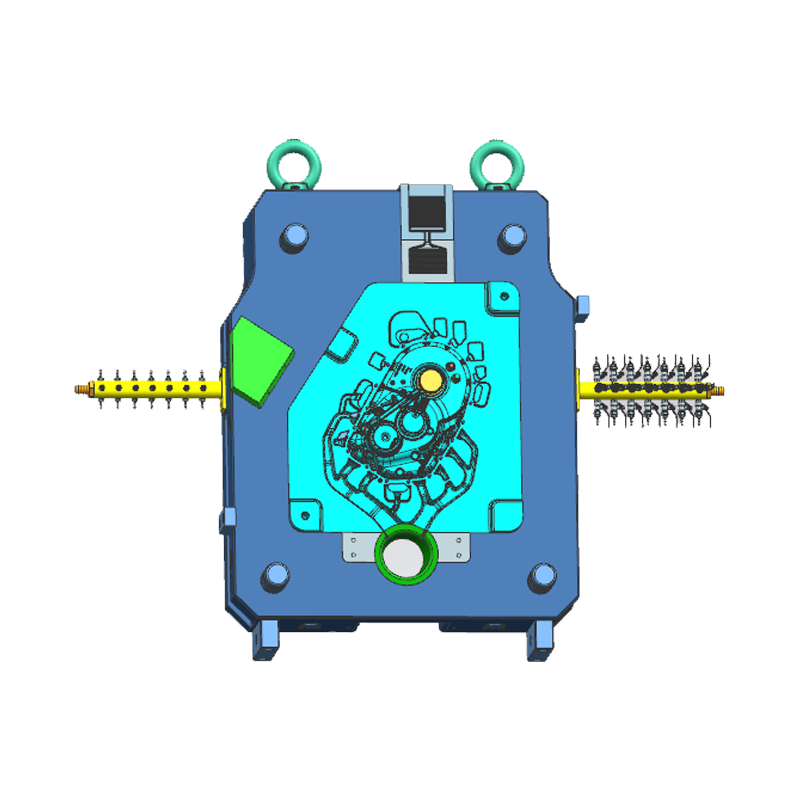
انتقال Seres ساختار حفره پیچیده ای را اتخاذ می کند. سیستم خنک کننده با راندمان بالا ، توسعه قالب ...
کپی رایت © Ningbo Yunmai Precision Machinery Co., Ltd. کلیه حقوق محفوظ است
