محفظه احتراق مهر و موم های سرسیلندر ، خانه های دریچه ها و شاخه های جرقه ای ، معابر خنک کننده را ت...
اخبار صنایع
خانه / خبر / اخبار صنایع / Motorcycle Aluminum Die Castings: A Complete Guide to Materials, Manufacturing, and Selection
ریخته گری آلومینیومی فرآیند تولید غالب برای اجزای ساختاری و مکانیکی موتور سیکلت است. تولید قطعات با تلورانس های ابعادی کم، نسبت های استحکام به وزن بالا و هندسه های داخلی پیچیده که هیچ روش تولید انبوه دیگری نمی تواند با هزینه ای معادل برابری کند. از میل لنگ موتور و محفظه گیربکس گرفته تا براکتهای بازو و گیرههای فرمان، اکثر قطعات حساس آلومینیومی باربر در موتورسیکلتهای مدرن ریختهگری شدهاند - این واقعیت در بین مسافران سطح ابتدایی، دوچرخههای اسپرت و رزمناوهای سنگینوزن صادق است.
درک چگونگی ریخته گری موتور سیکلت قطعات ساخته میشوند، از کدام آلیاژها استفاده میشود، و آنچه که ریختهگری دقیق را از یک نمونه غیراستاندارد جدا میکند، برای مهندسان، تیمهای تدارکات، و هر کسی که اجزای آلومینیومی را برای کاربردهای موتورسیکلت مشخص یا ارزیابی میکند، ضروری است.
موتورسیکلتها مجموعهای از الزامات منحصربهفرد را بر اجزای ساختاری خود تحمیل میکنند: جرم کم برای به حداکثر رساندن نسبت قدرت به وزن، پایداری حرارتی برای قطعات مجاور موتور، مقاومت در برابر لرزش برای عمر طولانی، و پیچیدگی هندسی برای ادغام چندین عملکرد در قطعات ریختهگری منفرد. ریخته گری آلومینیومی همه اینها را به طور همزمان برآورده می کند.
چگالی آلومینیوم تقریباً است 2.7 گرم بر سانتی متر مکعب ، تقریباً یک سوم فولاد با 7.85 گرم بر سانتی متر مکعب. یک میل لنگ آلومینیومی دایکاست که وزن آن 4.5 کیلوگرم در چدن است، کمتر از 1.6 کیلوگرم است - صرفه جویی که مستقیماً هندلینگ، راندمان سوخت و خستگی سوار را در مسافت های طولانی بهبود می بخشد. برای موتورسیکلت های با کارایی بالا که هر کیلوگرم آن اهمیت دارد، این مزیت غیر قابل جایگزینی است. برای مثال هوندا CBR600RR از آلومینیوم دایکاست برای بخشهای فریم اصلی خود استفاده میکند که با وجود شاسی کامل و موتور چهار خطی 600 سیسی، به وزن خیس کل تنها 189 کیلوگرم کمک میکند.
ریخته گری فشار بالا (HPDC) آلومینیوم مذاب را به قالب فولادی سخت شده در فشارهای بین تزریق می کند. 10000 و 30000 psi و زمانهای چرخه به کوتاهتر از 15 تا 60 ثانیه در هر شات. برای تولیدکنندهای که دهها هزار موتور در ماه تولید میکند، این توان با ریختهگری شن و ماسه، آهنگری یا ماشینکاری از بیلت غیرممکن است. خود قالب ها - معمولاً فولاد ابزار H13 - ماندگار هستند 80000 تا 150000 شات قبل از نیاز به تعویض، هزینه استهلاک ابزار هر قطعه را در حجم بسیار کم می کند.
ریخته گری دایکستینگ اجازه می دهد تا گذرگاه های داخلی، باس ها، دنده ها، درج های رزوه ای و ویژگی های نصب در یک عملیات واحد ریخته گری شوند. میل لنگ موتور دایکاست آلومینیومی میتواند گذرگاههای روغن، سوراخهای یاتاقان، بالههای خنککننده و دندههای ساختاری را در یک قسمت قرار دهد که به پنج یا شش قطعه ماشینکاری و جوشکاری شده در یک فرآیند جایگزین نیاز دارد. این یکپارچه سازی کار مونتاژ را کاهش می دهد، مسیرهای نشت احتمالی را حذف می کند و سختی کلی ساختار را بهبود می بخشد.
تولید یک دقت ریخته گری آلومینیومی موتور سیکلت شامل یک توالی کاملاً کنترل شده از عملیات است. تغییر در هر مرحله به خطای ابعادی، تخلخل، یا تخریب خواص مکانیکی در قسمت نهایی منتشر می شود.
طراحی قالب مهم ترین مرحله در کل فرآیند است. قالب باید برای آلومینیوم باشد انقباض حجمی تقریباً 3.5-5٪ در طول انجماد، که نیاز به هندسه جبرانی در تمام ابعاد بحرانی دارد. محل دروازه، هندسه دونده و محل سرریز تعیین میکند که فلز مذاب چگونه حفره را پر میکند - الگوهای پر کردن ضعیف باعث بسته شدن سرد، عدم اجرای اشتباه و غلظت تخلخل میشود. نرمافزار شبیهسازی (مانند MAGMASOFT یا ProCAST) اکنون استانداردی برای تأیید طراحی قالب بر روی اجزای موتورسیکلت قبل از برش فولاد است.
شمش های آلیاژ آلومینیوم در کوره های طنین دار یا بوته ذوب می شوند و در دمای کاملاً کنترل شده نگهداری می شوند - معمولاً 620–700 درجه سانتیگراد (1148–1292 درجه فارنهایت) بسته به درجه آلیاژ دمای فلز به طور مستقیم بر سیالیت، رفتار پر و کیفیت سطح تأثیر می گذارد. گاززدایی با نیتروژن یا آرگون قبل از ریختهگری برای حذف هیدروژن محلول انجام میشود که حبابهای تخلخلی را در طول انجماد تشکیل میدهد. مقدار هیدروژن در آلومینیومی که به خوبی گاز زدایی شده باید کمتر باشد 0.1 میلی لیتر / 100 گرم برای ریخته گری ساختاری موتور سیکلت.
آستین شات دستگاه ریخته گری حجمی از آلومینیوم مذاب دریافت می کند. سپس یک پیستون هیدرولیک، فلز را در دو فاز به داخل حفره قالب هدایت میکند: فاز اول آهسته برای پر کردن رانر بدون تلاطم، و سپس فاز دوم سریع با سرعت بالا برای پر کردن حفره قطعه قبل از انجماد زودرس. فلز تحت فشار تشدید جامد می شود - فشار فاز سوم که پس از پر شدن حفره اعمال می شود - که هر گونه تخلخل باقی مانده را فشرده می کند و چگالی را در بخش های ضخیم بهبود می بخشد. انجماد کلی معمولا در داخل رخ می دهد 2-10 ثانیه بعد از تزریق
پس از انجماد، پین های اجکتور ریخته گری را از قالب فشار می دهند. سیستم رانر، سرریزها و فلاش در یک قالب تریم در حالی که قطعه هنوز به اندازه کافی برای برش تمیز گرم است، بریده می شود. سوراخهای بحرانی و سطوح جفتشونده معمولاً تا حد تحمل نهایی ماشینکاری میشوند 0.05 ± میلی متر یا محکم تر برای محفظه های بلبرینگ و سطوح آب بندی. عملیات حرارتی (مزاج T5 یا T6) ممکن است برای ریختهگریهای سازهای با تنش بالا برای بهبود استحکام تسلیم اعمال شود.
همه آلیاژهای آلومینیوم برای دایکاست مناسب نیستند و همه آلیاژهای ریخته گری برای هر موتورسیکلت مناسب نیستند. انتخاب آلیاژ باعث ایجاد تعادل بین قابلیت ریخته گری، استحکام مکانیکی، مقاومت حرارتی و عملکرد خوردگی می شود.
| آلیاژ | ترکیب کلید | استحکام کششی (به عنوان ریخته گری) | ویژگی های کلیدی | نرم افزار موتور سیکلت معمولی |
|---|---|---|---|---|
| A380 (ADC12) | Al-Si8.5-Cu3.5 | ~ 317 مگاپاسکال | ریخته گری عالی، استحکام خوب، هزینه کم | میل لنگ، محفظه گیربکس، روکش |
| A383 (ADC10) | Al-Si10-Cu2 | ~ 310 مگاپاسکال | روان بودن بهتر از A380، قابلیت جزئیات دقیق تر | براکت های دیوار نازک، محفظه ابزار |
| A360 | Al-Si9-Mg0.5 | ~ 296 مگاپاسکال | مقاومت در برابر خوردگی برتر، سفتی فشار | اجزای هیدرولیک، محفظه های مایع خنک کننده |
| A413 | السی12 | ~ 296 مگاپاسکال | سیالیت عالی، مقاطع نازک پیچیده | بدنه کاربراتور، پوشش های پیچیده |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0.6-Mg0.3 | ~ 340 MPa (T7: ~ 360 MPa) | شکل پذیری بالا، قابل عملیات حرارتی، ساختاری | گره های قاب، بخش های محوری بازو چرخشی |
A380/ADC12 به دلیل تعادل در ریخته گری، عملکرد مکانیکی و هزینه مواد خام، آلیاژ اسب بخار برای کاربردهای ریخته گری موتور سیکلت در سطح جهانی باقی می ماند. با این حال، فرآیندهای ریخته گری ساختاری و خلاء جدیدتر به طور فزاینده ای از آلیاژهای کم آهن و انعطاف پذیری بالا مانند Silafont-36 استفاده می کنند که از عملیات حرارتی پس از ریخته گری پشتیبانی می کنند - قابلیتی که استاندارد A380 به دلیل محتوای مس آن که باعث ایجاد تاول در طی عملیات محلول می شود، ارائه نمی دهد.
طیف وسیعی از اجزای تولید شده به عنوان ریخته گری آلومینیومی موتورسیکلت کل دستگاه را در بر می گیرد - از قسمت داخلی پیشرانه گرفته تا براکت های شاسی و ساختار بدنه. هر نرم افزار خواسته های خاصی را در مورد ویژگی های ریخته گری ایجاد می کند.
اجزای موتور نشان دهنده بالاترین حجم و فنی ترین قطعات ریخته گری موتور سیکلت است. میل لنگ باید تراز دقیق حفره بلبرینگ را در محدوده دمایی از شروع سرد (20- درجه سانتیگراد) تا شرایط عملیاتی کاملاً گرم (بیش از 120 درجه سانتیگراد در سطح میل لنگ) حفظ کند، در حالی که در داخل فشار روغن مقاومت می کند و بارهای ساختاری کل مجموعه موتور را تحمل می کند. سر سیلندرها - به ویژه برای موتورهای خنکشونده با مایع - دارای پوششهای پیچیده داخلی آب، سوراخهای صندلی سوپاپها و شمعها هستند که همگی در قالب یک قالب آلومینیومی ریختهگری میشوند.
موتورسیکلتهای ورزشی و ماجراجویی مدرن به طور فزایندهای از قالبهای ریختهگری با فرمت بزرگ برای گرههای شاسی استفاده میکنند - بخشهایی که قبلاً به ساخت فولاد جوش داده شده نیاز داشتند. S1000RR BMW و Panigale V4 دوکاتی هر دو از بخشهای قاب اصلی دایکاست آلومینیومی استفاده میکنند که سر فرمان، نقاط نصب موتور و چرخش بازو چرخشی را در یک ریختهگری یکپارچه میکند و جوشها را در اتصالات با بیشترین تنش در شاسی از بین میبرد.
هدایت حرارتی آلومینیوم دایکاست - تقریبا 96 W/m·K برای A380 - آن را به مواد مسکن ترجیحی برای اجزایی که تولید یا باید گرما را دفع کنند، تبدیل می کند. پوشش های دینام، محفظه های تنظیم کننده ولتاژ، و قاب چراغ های LED با سینک های حرارتی یکپارچه به طور فزاینده ای در قالب آلومینیومی برای مدیریت بارهای حرارتی الکترونیک بدون افزودن سیستم های خنک کننده اختصاصی مشخص می شوند.
تخلخل - حفره های کوچک درون ریخته گری - تنها مهم ترین نگرانی کیفیت در ریخته گری آلومینیومی موتور سیکلت است. خواص مکانیکی را کاهش می دهد، باعث نشت فشار در اجزای حامل سیال می شود و محل های شروع خرابی را تحت بارگذاری چرخه ای ایجاد می کند. مدیریت تخلخل چالش فنی اولیه است که تامین کنندگان قالب موتورسیکلت با کیفیت بالا را از تولیدکنندگان کالا جدا می کند.
تخلخل گاز از هیدروژن محلول آزاد شده در طول انجماد تشکیل می شود و تولید می کند حفره های گرد با دیواره های صاف معمولاً 0.1-2 میلی متر قطر دارد. تخلخل انقباضی در جایی شکل میگیرد که فلز مایع نمیتواند مناطق انجماد را به اندازه کافی سریع تغذیه کند و تولید کند حفره های نامنظم با دیواره خشن در بخش های ضخیم یا مناطق دور از دروازه. هر دو نوع عمر خستگی را کاهش میدهند - مطالعات نشان دادهاند که نمونههای آلومینیومی بدون تخلخل HPDC به عمر خستگی دست مییابند. 3-5 برابر طولانی تر نسبت به نمونه های معادل با تخلخل 1-2 درصد حجمی.
ریخته گری فشار بالا با کمک خلاء (VHPDC) حفره قالب را به زیر تخلیه می کند. 50 میلی بار فشار مطلق قبل از تزریق، اکثر هوای به دام افتاده که باعث تخلخل گاز می شود را از بین می برد. قطعات تولید شده به این روش را می توان تحت عملیات حرارتی قرار داد (برخلاف قطعات استاندارد HPDC، که در آن گاز محبوس شده در طی عملیات محلول منبسط می شود و تاول های سطحی ایجاد می کند)، امکان عملیات حرارتی T6 را فراهم می کند که می تواند قدرت تسلیم را افزایش دهد. 40 تا 60 درصد بیش از شرایط بازیگری . به همین دلیل، ریخته گری های ساختاری موتور سیکلت ممتاز - از جمله گره های قاب و سر فرمان - به طور فزاینده ای VHPDC را مشخص می کنند.
چندین روش بازرسی غیر مخرب و مخرب برای مشخص کردن تخلخل در ریخته گری موتور سیکلت استفاده می شود:
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
|---|---|---|---|---|---|
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.
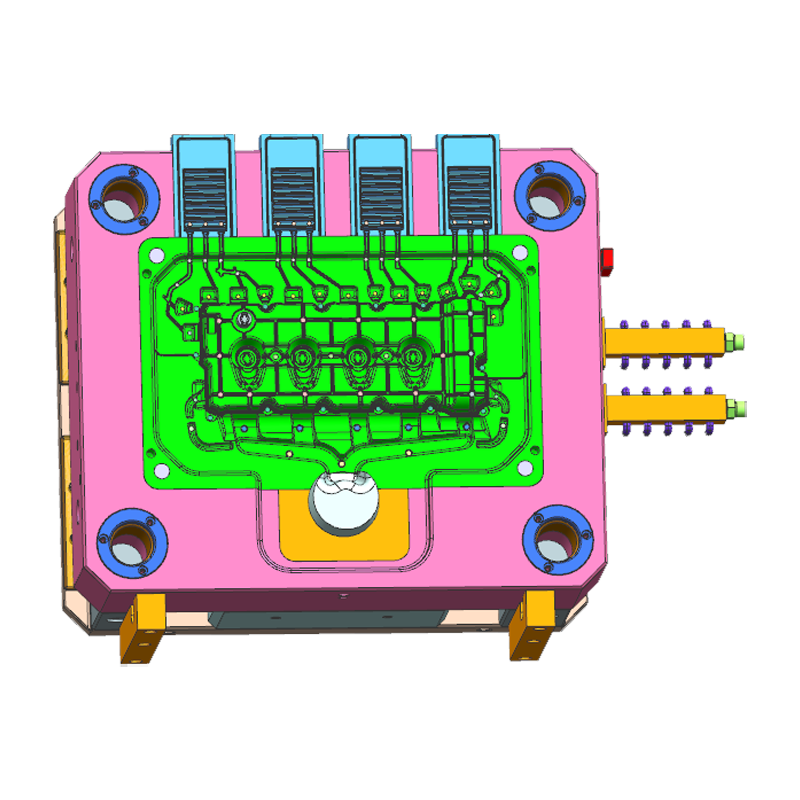
محفظه احتراق مهر و موم های سرسیلندر ، خانه های دریچه ها و شاخه های جرقه ای ، معابر خنک کننده را ت...
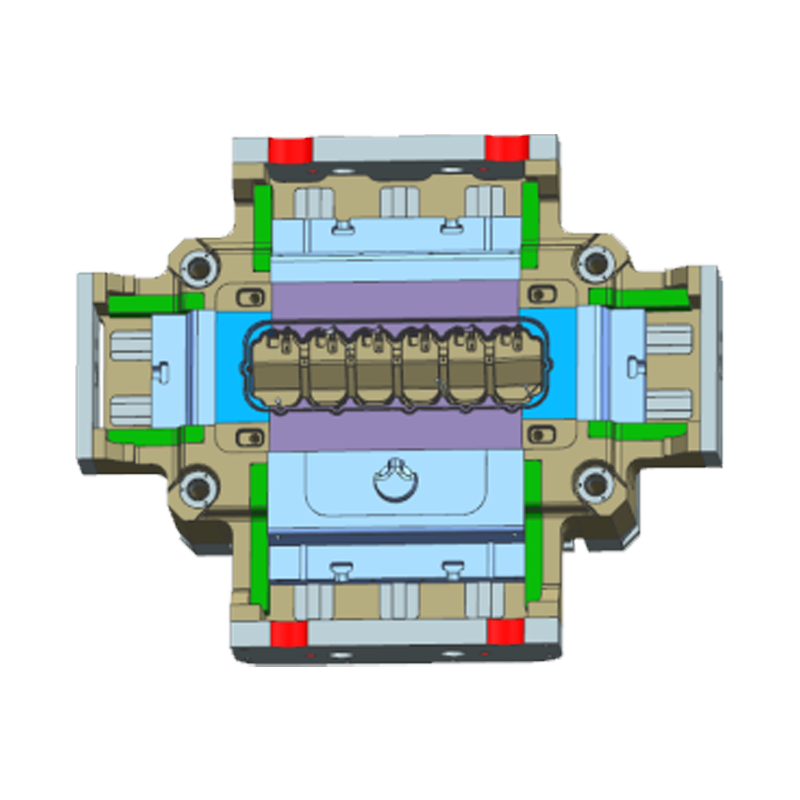
پوشش براکت میل بادامک موقعیت میل بادامک را ایمن می کند ، کانال های روغن را مهر می کند تا از نشت ج...
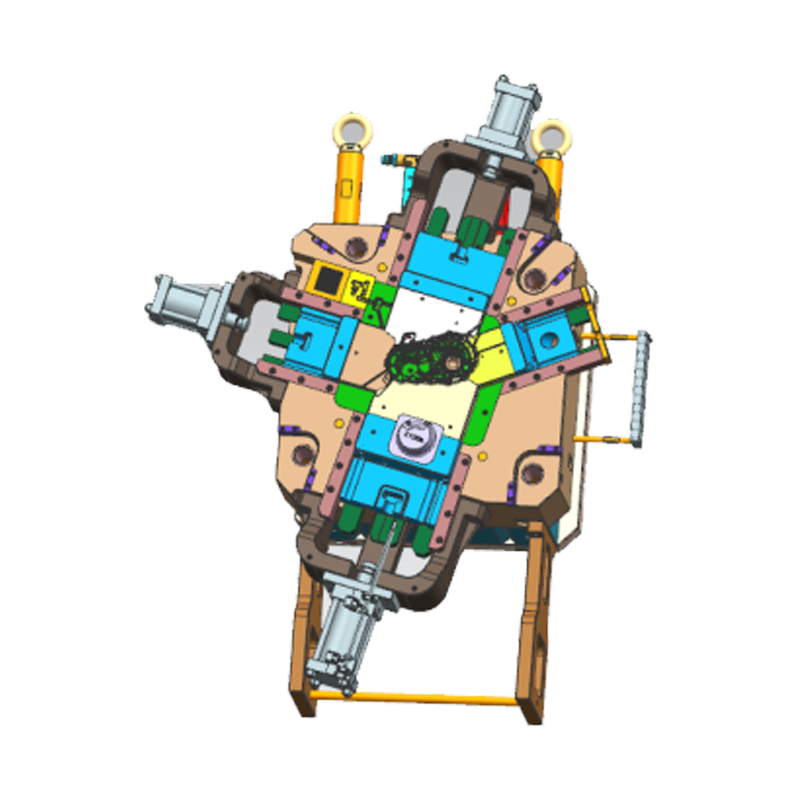
قالب گیربکس با قشنگه آلومینیوم مهمترین الزامات: 1. خصوصیات مواد نیاز به مقاومت در دمای بالا ، ...
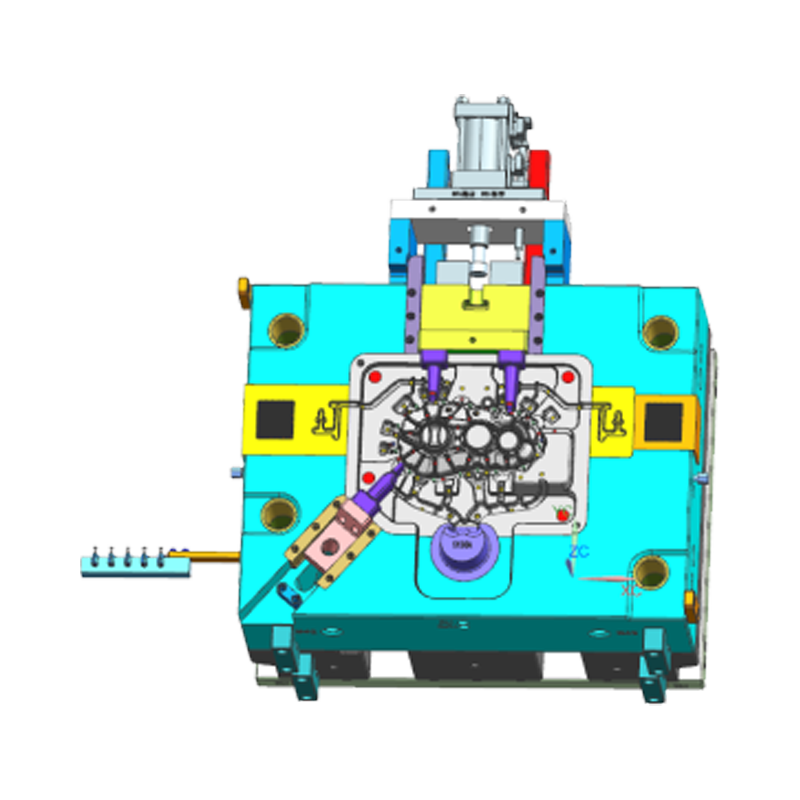
قالب محفظه جانبی EM Transform Casting توسط JYD (Yunmai) برای محفظه عقب انتقال NIO طراحی شده است. ...
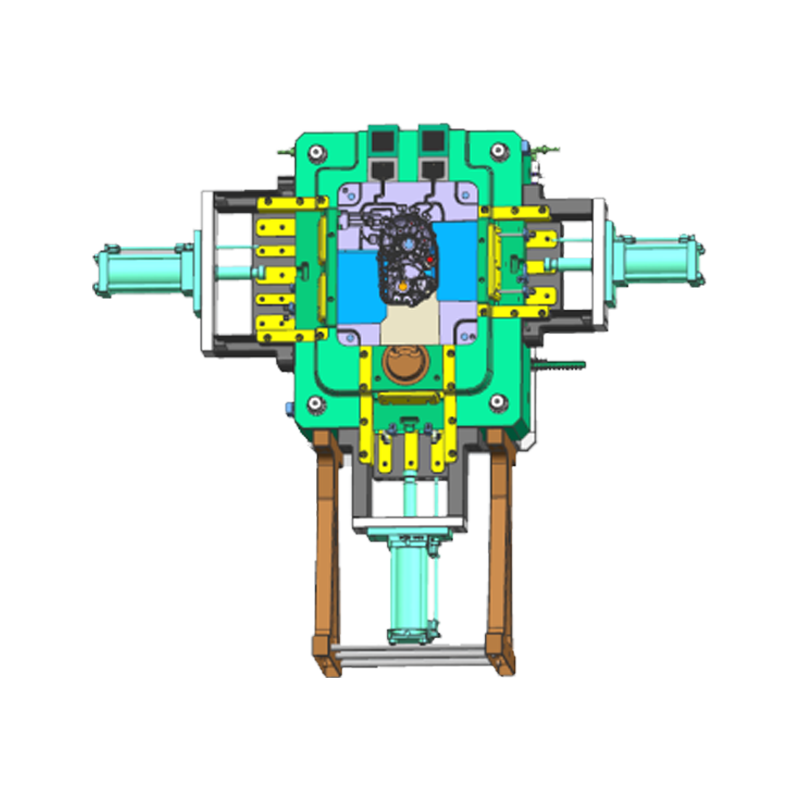
قالب های محفظه عقب انتقال برای تولید کارآمد و دقیق پیشرانه های خودرو است. قالب Yunmai با فناور...
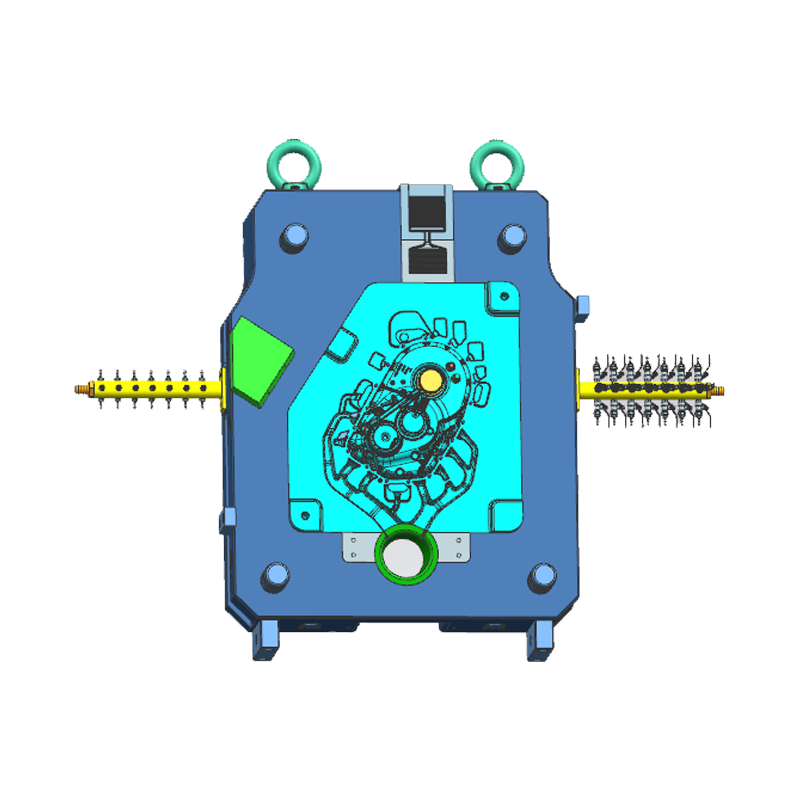
انتقال Seres ساختار حفره پیچیده ای را اتخاذ می کند. سیستم خنک کننده با راندمان بالا ، توسعه قالب ...
کپی رایت © Ningbo Yunmai Precision Machinery Co., Ltd. کلیه حقوق محفوظ است
